
metalworkingmag.es
06
'21
Written on Modified on
Fabricación aditiva con velocidad supersónica
MPA 42: EL NUEVO CENTRO DE MECANIZADO POTENTE Y PRECISO, PERO NO ADQUIRIBLE. CUANDO HABLAMOS DE FABRICACIÓN ADITIVA, ES HERMLE QUIEN ACTÚA COMO PROVEEDOR. CONOCE EXACTAMENTE LAS DEMANDAS DE LOS FABRICANTES DE MOLDES -BREVES TIEMPOS DE CICLO Y ELEVADA CALIDAD DE LOS COMPONENTES- Y SABE CÓMO SATISFACERLAS.
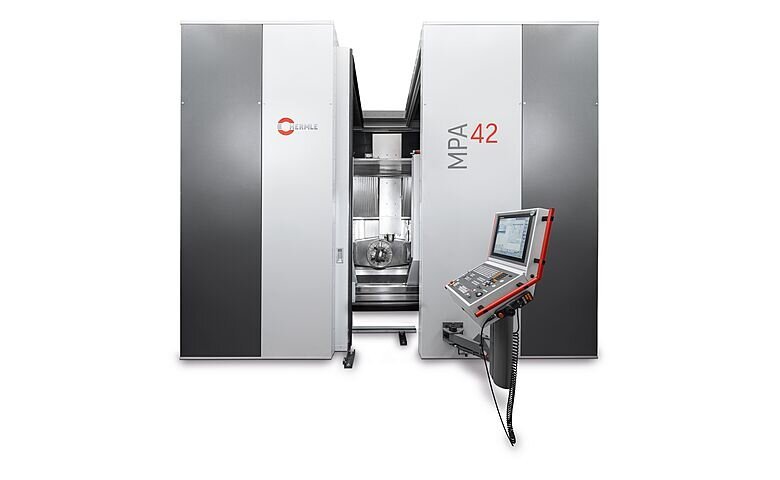
Lo que es capaz de conseguir la MPA 42 parece paradójico: al abandonar el espacio de trabajo de la máquina de mecanizado, las piezas brutas presentan bastante más masa en lugar de menos. La clave se oculta bajo las siglas «MPA»: hablamos de un proceso de aplicación de polvo metálico que Hermle lanzó al mercado hace aproximadamente siete años. Con la nueva generación de máquinas, el proceso generativo de fabricación es bastante más preciso y rápido.
La nueva MPA 42 se encuentra en el emplazamiento de Hermle Maschinenbau GmbH (HMG) en Ottobrunn, Alemania. Esta filial de propiedad total de Maschinenfabrik Berthold Hermle AG opera desde 2009 desde sus oficinas bávaras y se ha convertido entretanto en un proveedor de servicios para la fabricación aditiva. El director general Rudolf Derntl abre las puertas de la carcasa de protección acústica de la MPA 42. Tras ella se esconde un centro de mecanizado de 5 ejes modificado del tipo C 42 U. Junto al husillo, una boquilla sobresale del espacio de trabajo, pero en cambio falta una unidad de pulverización para el lubricante refrigerador. «La boquilla de Laval acelera el polvo y lo aplica de forma específica sobre la pieza bruta metálica tensada», explica Rudolf Derntl.
Para que el polvo alcance la velocidad supersónica y se adhiera al impactar mediante el efecto de la deformación, el vapor de agua sobrecalentado y el nitrógeno desempeñan un papel tan importante como el de la geometría de la boquilla. En la parte posterior de la instalación se alojan un generador de vapor y cinco transportadores de polvo. La ductilidad es la misma para todos los materiales de aplicación y piezas brutas: «Es posible emplear una gran cantidad de metales ya que la aplicación se basa en una deformación plástica. Por lo tanto, también un producto semielaborado debe presentar una superficie dúctil», añade el director general. Aparte de los aceros de trabajo en frío y en caliente con alto contenido en carbono y convencionales en la fabricación de herramientas, suelen emplearse el cobre y el Ampcoloy.
www.hermle.de
