
metalworkingmag.es
16
'26
Written on Modified on
MAPAL presenta el MEGA-Deep-Drill-Alu de 2ª generación para aluminio
La nueva herramienta cuenta con canales de refrigeración ampliados y alcanza profundidades de taladrado de hasta 40xD.
mapal.com
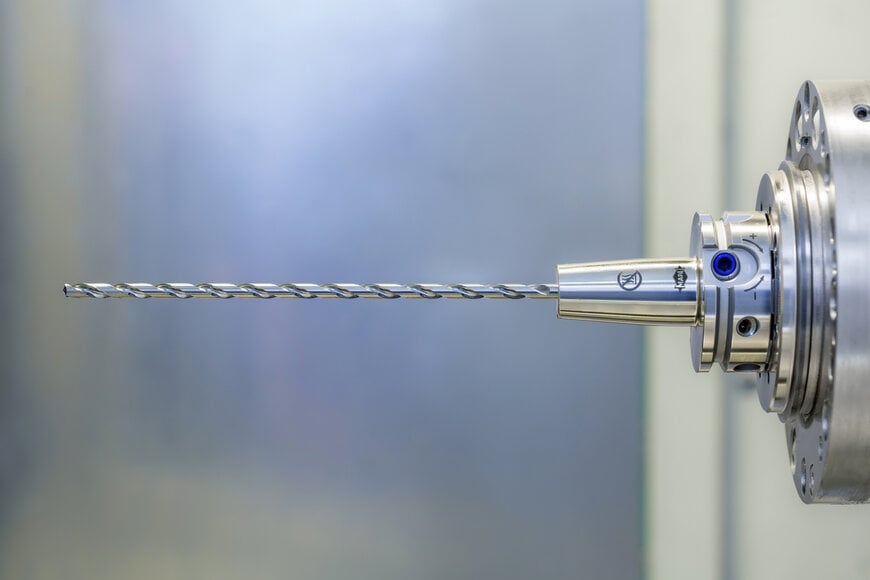
MAPAL ha lanzado la segunda generación de su MEGA-Deep-Drill-Alu, una herramienta diseñada para superar los retos del taladrado profundo en aluminio. Desarrollada principalmente para la industria de la automoción y los sectores de mecanizado general, esta nueva broca permite altas velocidades de avance y una evacuación fiable de la viruta en un amplio espectro de materiales, desde aleaciones forjadas hasta aluminio fundido con alto contenido de silicio. Disponible en diámetros de 3 mm a 16 mm, la herramienta admite longitudes de perforación extremas que van desde 15xD hasta 40xD.
Geometría mejorada para agujeros cruzados y salidas angulares
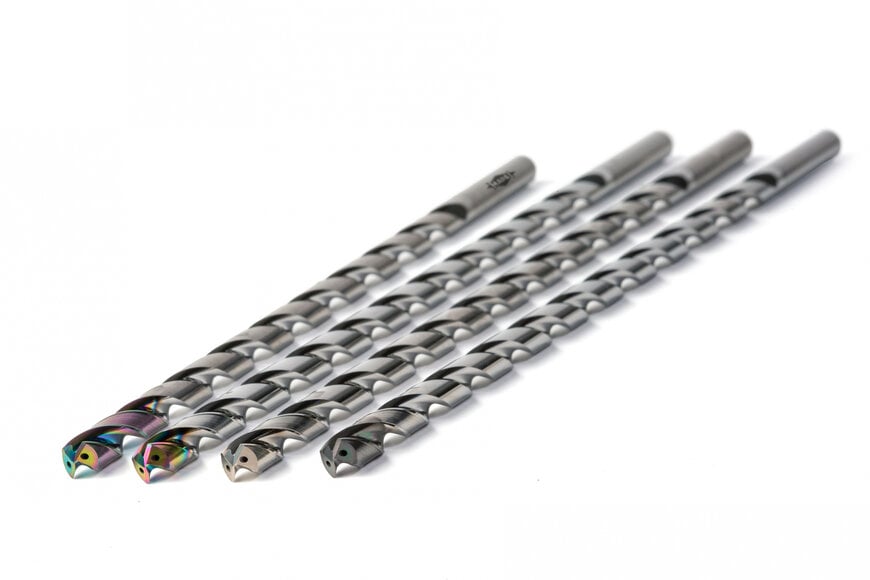
Para mantener la estabilidad del proceso a profundidades extremas, el MEGA-Deep-Drill-Alu incorpora un perfil de diámetro de núcleo adaptado junto con cuatro guías de margen. Este diseño garantiza una guía precisa de la herramienta en toda la profundidad del taladro, mitigando las vibraciones incluso al navegar por geometrías internas complejas como agujeros cruzados o salidas angulares. La herramienta cuenta con una arista de corte principal recta que reduce los defectos macroscópicos y la formación de rebabas, mientras que el afilado de doble punta y las estrías de viruta rectificadas ultrafinas aceleran la extracción continua de virutas de aluminio. Durante las pruebas de campo, la broca alcanzó velocidades de avance de hasta 0,4 milímetros por revolución y demostró vidas útiles de hasta 3,2 kilómetros de material perforado.
Refrigeración de alto volumen y recubrimientos configurables
Un factor diferencial crítico en el diseño de segunda generación es su arquitectura de refrigeración interna. MAPAL ha ampliado los canales de refrigeración en un 20 por ciento, dirigiendo un volumen significativamente mayor de refrigerante directamente hacia la arista de corte principal y las esquinas. Esta gestión térmica avanzada minimiza el desgaste y mantiene la resistencia a la fractura, lo cual resulta especialmente beneficioso al utilizar sistemas de lubricación de cantidad mínima (MQL). Para adaptarse a diversas propiedades abrasivas, la herramienta base sin recubrimiento se puede personalizar con dos recubrimientos de cabeza configurables. Esta flexibilidad permite a los fabricantes ajustar con precisión la resistencia al desgaste de la broca en función del contenido específico de silicio de la aleación de aluminio y de la estrategia de refrigeración de la planta.
Contexto adicional: Gestión del borde acumulado (BUE) en el taladrado profundo de aluminio
Esta sección detalla especificaciones técnicas y análisis comparativos no incluidos en el anuncio original del producto.
El taladrado profundo en aluminio (definido normalmente como relaciones de profundidad a diámetro superiores a 10xD) presenta retos tribológicos únicos en comparación con el mecanizado de acero. La alta ductilidad y el bajo punto de fusión del aluminio lo hacen muy propenso a la adhesión, lo que provoca la formación de un "borde acumulado" (BUE, Built-Up Edge) en el que el material ablandado se solda microscópicamente de forma directa a la herramienta de corte de carburo. Si las virutas no se evacuan con rapidez, se compactan dentro de las estrías, provocando la rotura catastrófica de la herramienta en el interior del taladro. Además, las aleaciones de aluminio fundido empleadas en bloques de motores de automóviles contienen altos niveles de silicio para mejorar la fluidez de colada. Estos precipitados de silicio actúan como arena microscópica altamente abrasiva dentro de la matriz metálica, desgastando con rapidez las aristas de corte estándar. La combinación de estrías extrapulidas (para reducir la fricción y prevenir el BUE), recubrimientos duros especializados (para resistir la abrasión del silicio) y canales de refrigeración sobredimensionados (para desalojar con fuerza las virutas mediante líquido a alta presión o aerosoles MQL) resulta esencial para mantener procesos de fabricación deterministas y continuos en líneas de producción de automoción de gran volumen.
Editado por el periodista industrial Lekshman Ramdas con asistencia de IA.
www.mapal.com
