
metalworkingmag.es
04
'26
Written on Modified on
Herramientas de taladrado profundo con canales internos de refrigerante fabricados aditivamente
Tungaloy presenta los cabezales de taladrado BTA intercambiables Fine-BeamJet, que incorporan canales internos de refrigerante curvados e impresos en 3D para optimizar la evacuación de virutas y la rigidez.
tungaloy.com
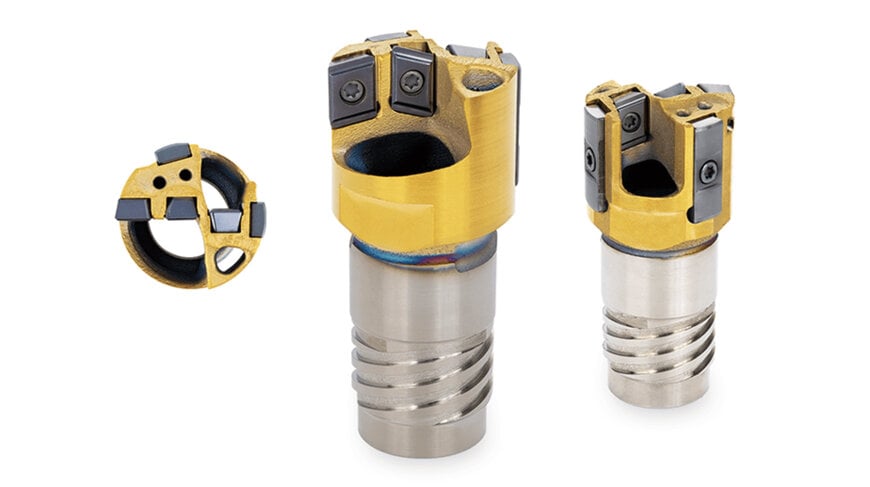
Las operaciones de taladrado profundo según el método BTA (Boring and Trepanning Association) requieren una presión y un caudal de fluido constantes para gestionar las cargas térmicas, estabilizar la dinámica de corte y prevenir el atasco catastrófico de virutas en orificios con una relación longitud-diámetro elevada. En respuesta a las limitaciones hidráulicas y estructurales de las herramientas convencionales, el fabricante de herramientas de corte Tungaloy Corporation ha desarrollado la serie Fine-BeamJet de cabezales de taladrado BTA intercambiables. Producida mediante fabricación aditiva, esta serie introduce conductos de refrigerante no lineales y de perfil personalizado, diseñados para suministrar un mayor caudal hidráulico a la zona de corte en operaciones de taladrado de diámetros medios.
Limitaciones hidráulicas y estructurales en herramientas BTA convencionales
El taladrado profundo en ejes de transmisión de automoción, placas tubulares de intercambiadores de calor y componentes industriales pesados depende de un control térmico preciso y de una rápida evacuación del fluido. En el mecanizado BTA convencional, el fluido de corte a alta presión se bombea a través del espacio anular situado entre la pared del taladro mecanizado y el diámetro exterior del tubo de perforación. El fluido llega a la zona de corte, refrigera los filos de corte y las patines de guía, y empuja las virutas hacia atrás a través del interior hueco del cabezal de taladrado y de la barra de mandrinar.
En la fabricación sustractiva convencional, los canales internos de refrigerante deben realizarse mediante taladrado profundo con broca cañón, lo que restringe los conductos a geometrías circulares rectas y uniformes. En rangos de diámetro medio —en particular en torno a los 30 mm— el taladrado genera elevadas cargas térmicas y grandes volúmenes de viruta. No obstante, mecanizar canales internos en un cuerpo de acero de estas dimensiones impone un compromiso técnico: ensanchar los taladros rectos para proporcionar una sección de refrigerante adecuada elimina material esencial del núcleo, lo que compromete la rigidez estructural necesaria para resistir la deflexión torsional y el traqueteo (*chatter*) de los patines de guía.
Arquitectura de fabricación aditiva y optimización del recorrido de flujo
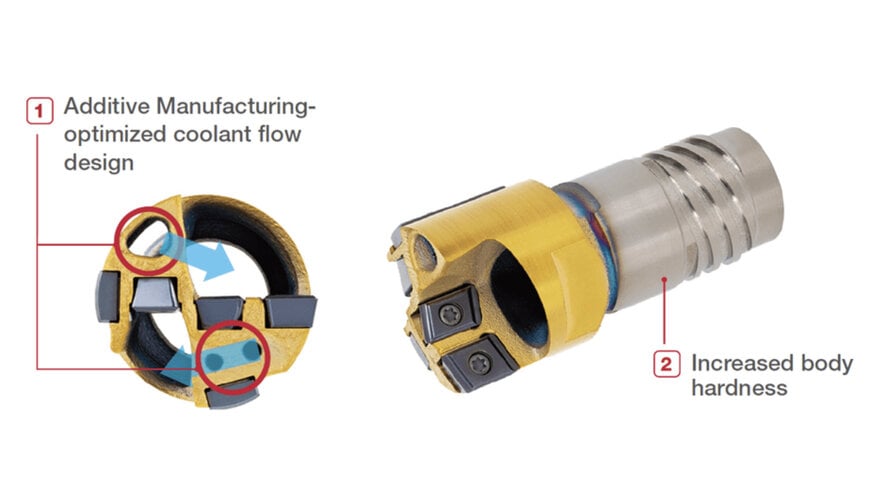
Fine-BeamJet resuelve estas restricciones mecánicas empleando la fabricación aditiva para formar el cuerpo de la broca. La fusión por láser en lecho de polvo (L-PBF) o técnicas aditivas metálicas equivalentes eliminan las limitaciones geométricas del taladrado sustractivo rectilíneo, lo que permite a los ingenieros diseñar conductos de fluido curvos y secciones transversales irregulares directamente en la geometría del núcleo.
Al ubicar canales conformados a lo largo de los ejes de tensión neutra del cabezal de perforación, el diseño incrementa el volumen de fluido hidráulico y la velocidad de flujo directamente hacia la zona de corte sin restar material del núcleo en las secciones críticas de soporte de carga. Este suministro de fluido continuo y optimizado mejora el enrollamiento y rotura de la viruta, controla la temperatura de corte y fuerza la salida continua de virutas a través del orificio de evacuación interno, evitando el apelmazamiento. Además, el proceso de aporte metálico aditivo proporciona una mayor dureza superficial y en el núcleo, mitigando la deformación elástica ante cargas radiales y prolongando la vida útil tanto del cuerpo de la herramienta como de los patines de guía integrados.
Especificaciones de las herramientas y compatibilidad del sistema de suministro
La línea de productos Fine-BeamJet se orienta a diámetros de taladro de 25 mm a 33 mm, cubriendo el rango de transición crítico donde el espacio libre interno está sumamente restringido. Para adaptarse a diversas configuraciones de máquinas herramienta, los cabezales intercambiables están diseñados para dos arquitecturas industriales principales de suministro de fluido:
- Sistema de tubo único (STS): El fluido externo a alta presión entra en la zona de taladrado a través del hueco anular exterior, evacuando el refrigerante y las virutas por el taladro central de un único tubo de perforación hueco.
- Sistema de doble tubo (DTS / Sistema Eyector): El fluido se suministra a través del espacio anular concéntrico situado entre los tubos interior y exterior, evacuándose posteriormente con las virutas a través del tubo interior, lo que elimina la necesidad de un sello estanco externo a alta presión contra la cara de la pieza.
Ambas configuraciones integran plaquitas de corte y patines de desgaste intercambiables, lo que permite a los operarios mantener la tolerancia del barreno y la repetibilidad del acabado superficial sin desmontar la barra de taladrar del cabezal de la máquina.
Contexto adicional:
Esta sección detalla las especificaciones técnicas y la comparativa competitiva que no se incluyeron en el anuncio original del producto.
En el taladrado profundo, el método BTA opera bajo las normas de la serie ISO 3000 para equipos de taladrado profundo, donde las relaciones entre longitud y diámetro superan con frecuencia 10:1 y pueden alcanzar hasta 100:1. El rendimiento térmico e hidráulico de los cabezales BTA rige directamente los límites de avance admisible y velocidades de corte (vc), que suelen oscilar entre 80 y 140 m/min en aceros aleados estándar cuando se emplean plaquitas de metal duro recubiertas.
Los cabezales BTA mecanizados convencionalmente por fabricantes como Sandvik Coromant, Botek y Guhring han dependido históricamente de cuerpos soldados o ensamblados mecánicamente con conductos de fluido rectos y redondos, taladrados mediante ciclos CNC multieje o brocas cañón auxiliares. Estas geometrías rectilíneas sufren turbulencias de flujo y caídas de presión en los cambios de dirección, exigiendo presiones del sistema a menudo superiores a 40–70 bar para mantener un caudal adecuado. Los conductos conformados mediante fabricación aditiva reducen las pérdidas de carga suavizando los radios de curvatura internos y adaptando el área hidráulica a los requisitos de flujo local. Además, la fabricación aditiva metálica con aceros para herramientas como el 1.2709 (acero maraging) alcanza, tras tratamiento térmico, durezas superiores a 50–54 HRC, superando a los aceros estructurales de baja aleación habituales en cuerpos soldados o ensamblados complejos, ofreciendo así una mayor resistencia frente a la deflexión del taladro y el desgaste abrasivo del asiento de los patines de guía.
Editado por Natania Lyngdoh, editora de Induportals, con asistencia de IA.
www.tungaloy.com
Contexto adicional:
Esta sección detalla las especificaciones técnicas y la comparativa competitiva que no se incluyeron en el anuncio original del producto.
En el taladrado profundo, el método BTA opera bajo las normas de la serie ISO 3000 para equipos de taladrado profundo, donde las relaciones entre longitud y diámetro superan con frecuencia 10:1 y pueden alcanzar hasta 100:1. El rendimiento térmico e hidráulico de los cabezales BTA rige directamente los límites de avance admisible y velocidades de corte (vc), que suelen oscilar entre 80 y 140 m/min en aceros aleados estándar cuando se emplean plaquitas de metal duro recubiertas.
Los cabezales BTA mecanizados convencionalmente por fabricantes como Sandvik Coromant, Botek y Guhring han dependido históricamente de cuerpos soldados o ensamblados mecánicamente con conductos de fluido rectos y redondos, taladrados mediante ciclos CNC multieje o brocas cañón auxiliares. Estas geometrías rectilíneas sufren turbulencias de flujo y caídas de presión en los cambios de dirección, exigiendo presiones del sistema a menudo superiores a 40–70 bar para mantener un caudal adecuado. Los conductos conformados mediante fabricación aditiva reducen las pérdidas de carga suavizando los radios de curvatura internos y adaptando el área hidráulica a los requisitos de flujo local. Además, la fabricación aditiva metálica con aceros para herramientas como el 1.2709 (acero maraging) alcanza, tras tratamiento térmico, durezas superiores a 50–54 HRC, superando a los aceros estructurales de baja aleación habituales en cuerpos soldados o ensamblados complejos, ofreciendo así una mayor resistencia frente a la deflexión del taladro y el desgaste abrasivo del asiento de los patines de guía.
Editado por Natania Lyngdoh, editora de Induportals, con asistencia de IA.
www.tungaloy.com
