metalworkingmag.es
26
'26
Written on Modified on
Fresado de cinco ejes en doble columna para piezas grandes
Nidec Machine Tool Corporation presentó la fresadora de cinco ejes MVR-5X para resolver los cuellos de botella de rigidez y par en la consolidación de procesos de piezas grandes.
www.nidec.com
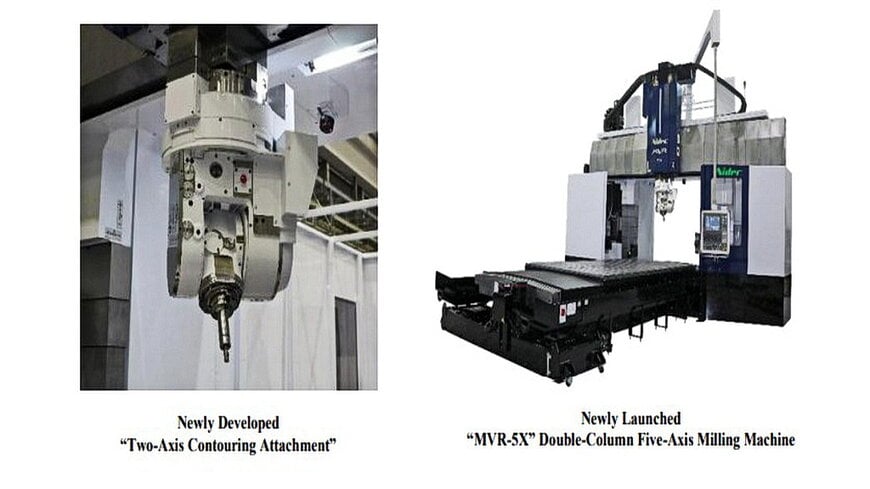
La fabricación de componentes estructurales de gran tamaño para equipos de producción de semiconductores, infraestructuras de generación de energía y sistemas marinos exige mecanizar aleaciones pesadas y tenaces, tales como el acero aleado y la fundición de hierro, manteniendo tolerancias geométricas muy estrictas. Las configuraciones convencionales de tipo pórtico de doble columna suelen presentar dificultades al integrar operaciones de mecanizado angular o multieje, ya que los cabezales auxiliares tradicionales de dos ejes acostumbran a padecer flexión en voladizo, bajo par de corte y una altura libre vertical restringida debajo del travesaño. En consecuencia, los talleres de mecanizado han dividido históricamente el desbaste, el vaciado profundo de cavidades y el acabado fino multiangular entre múltiples amarres independientes y distintas máquinas herramienta, lo que incrementa los errores de preparación de las piezas y prolonga los tiempos de ciclo totales.
Consolidación de procesos mediante contorneado de alto par
La MVR-5X da respuesta directa a estas restricciones operativas combinando una arquitectura de pórtico de doble columna con un accesorio de contorneado de dos ejes compacto e integrado, diseñado específicamente para el arranque pesado de viruta. En lugar de depender de cabezales universales auxiliares de bajo par limitados a pasadas de acabado ligero, este cabezal de fresado de nuevo desarrollo entrega un par admisible en husillo de 341 N·m mediante su interfaz de husillo BBT50. Esto representa un incremento de 323,5 N·m en comparación con el accesorio de dos ejes de generación anterior del fabricante, aportando la fuerza mecánica requerida para ejecutar pasadas de desbaste de alta eficiencia y fresado de planear en materiales de alta tenacidad.
El motor del husillo ofrece una potencia de 15 kW a 420 min⁻¹ con un rango de velocidad operativa continua de 20 a 6.000 min⁻¹. El rediseño estructural del cuerpo del accesorio reduce su longitud total de proyección desde la cara frontal del carnero hasta la punta del husillo a 790 mm, reduciendo en 300 mm el tamaño de los diseños anteriores. Acortar este voladizo reduce el brazo de palanca y las vibraciones durante las pasadas de corte agresivas, al tiempo que recupera espacio vital en el eje vertical Z entre la superficie de la mesa y el travesaño para piezas de gran altura.
Interpolación multieje continua y gestión térmica
Para abordar superficies en ángulos arbitrarios y contornos orgánicos complejos en una sola sujeción, el cabezal de contorneado integra control continuo de ejes rotativos. El eje B se inclina en un rango de ±100°, mientras que el eje C gira ±270°, utilizando ambos una resolución de indexación de 0,001° tanto para posicionado preciso como para contorneado simultáneo de cinco ejes. Esta articulación continua elimina las preparaciones secundarias manuales o la necesidad de utillajes angulares especiales para geometrías complejas, tales como los ángulos de puertos en cámaras de vacío, engranajes cónicos complejos o superficies alabeadas de moldes.
La precisión exigente a lo largo de ciclos de mecanizado prolongados se mantiene controlando la deformación térmica estructural. La plataforma emplea refrigeración interna en el núcleo del husillo combinada con fluido regulado térmicamente que circula por columnas termoestabilizadas (Thermo-Stabilizer Columns). Esta mitigación térmica de circuito cerrado suprime la distorsión del bastidor provocada por las fluctuaciones térmicas ambientales del taller y la disipación de calor del motor del husillo, garantizando un posicionado repetible de la herramienta durante ciclos de acabado de larga duración.
Integración de gemelo digital y verificación de producción
Para mitigar los riesgos de colisión y evitar cuellos de botella en la programación de máquinas de alta inversión de capital, el equipo se enlaza con la plataforma de simulación Nidec NC Twin. El software modela los movimientos cinemáticos de la máquina, las interferencias de las herramientas, los límites estructurales de colisión, el acabado superficial y los tiempos de ciclo en un entorno virtual en PC. Las estimaciones de tiempo de ciclo operan con un margen de error inferior al 1%, procesando simulaciones a velocidades hasta 20 veces superiores a las de las operaciones reales de mecanizado, lo que permite optimizar las trayectorias antes de procesar componentes físicos.
La MVR-5X admite áreas útiles de mesa que van desde 1.500 mm × 3.000 mm hasta 3.500 mm × 10.000 mm, con distancias entre columnas comprendidas entre 2.050 mm y 4.250 mm y holguras máximas desde el carnero hasta la mesa de entre 2.010 mm y 2.150 mm. Las principales aplicaciones de componentes incluyen cámaras de vacío y marcos estructurales para equipos de semiconductores, bloques de cilindros de motores, carcasas de bombas, hélices marinas y cavidades pesadas de matrices y moldes.
Nidec Machine Tool presentó la MVR-5X al sector manufacturero mundial en JIMTOF 2026 (la 33.ª Feria Internacional de la Máquina Herramienta de Japón), celebrada del 26 al 31 de octubre de 2026 en el Tokyo Big Sight, en los pabellones de exposición este, estands E3011–E3013.
Contexto adicional
Esta sección detalla especificaciones técnicas y análisis comparativo de la competencia no incluidos en el anuncio original del producto.
En el mecanizado de piezas de gran tamaño, los fabricantes comparan las configuraciones de cinco ejes en doble columna con diversas cinemáticas de mecanizado: fresadoras de pórtico de cinco caras equipadas con cabezales ortogonales indexados a 90 grados, mandrinadoras horizontales (HBM) de cinco ejes con mesas giratorias y sistemas de pórtico dedicados con cinco ejes continuos simultáneos.
Mientras que los accesorios ortogonales indexados limitan normalmente el posicionado a acoplamientos dentados Hirth de 1 grado, 2,5 grados o 5 grados, la articulación continua de 0,001° en los ejes B/C permite un auténtico contorneado simultáneo en superficies aerodinámicas o hidrodinámicas complejas, tales como palas de propulsión marina y conductos de transición en cámaras de vacío. En comparación con las mandrinadoras horizontales de columna móvil, donde la extensión profunda de la caña horizontal introduce flexión por gravedad y vibraciones por voladizo, un carnero vertical guiado sobre un travesaño rígido de doble columna conserva la rigidez estructural durante el desbaste de cavidades profundas.
La mitigación térmica también se ha consolidado como un factor diferenciador en plataformas de mecanizado de gran escala regidas por las normas de ensayo térmico ISO 230-3. Debido a que las grandes estructuras de fundición se dilatan varias micras por grado Celsius a lo largo de vanos de varios metros, la ecualización térmica activa mediante columnas estabilizadas por fluido y alojamientos de husillo refrigerados ha sustituido a la compensación puramente algorítmica por software como estrategia de diseño estándar para el mecanizado estructural de precisión.
Editado por Evgeny Churilov, Induportals Media - Adaptado por IA.
www.nidec.com