
metalworkingmag.es
12
'26
Written on Modified on
DMG MORI amplía la serie de precisión ULTRASONIC con una plataforma más grande
La nueva ULTRASONIC 80 Precision combina fresado y rectificado, ofreciendo alta precisión, compatibilidad con la automatización y un mecanizado energéticamente eficiente.
en.dmgmori.com
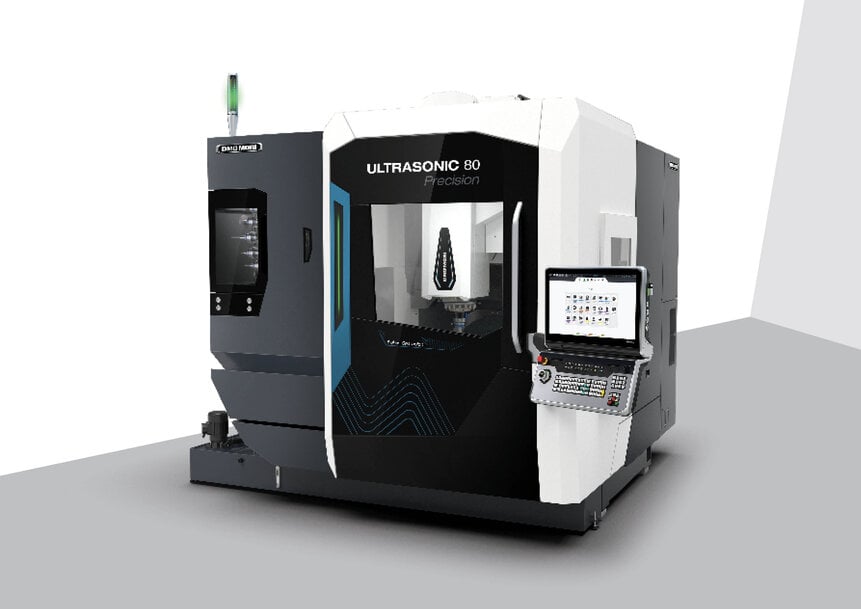
Con un espacio de trabajo que mide 800 x 600 x 510 mm, la DMG MORI ULTRASONIC 80 Precision puede alojar una amplia gama de componentes.
DMG MORI lanza el centro de mecanizado de precisión ULTRASONIC 80 para responder a las exigencias cambiantes de los sectores industriales avanzados. Esta implementación establece una base de mecanizado cinético de alta frecuencia e integrado para componentes técnicos, diseñada para optimizar las tasas de arranque de material, la integridad estructural de las piezas y la versatilidad del equipo dentro de la cadena de suministro digital global.
La estandarización continua de los métodos de mecanizado multieje repercute directamente en el ecosistema de datos de la automoción y en las cadenas de suministro locales de los sectores de los semiconductores y la industria aeroespacial. Al expandir una arquitectura uniforme de husillo asistido por ultrasonidos a un área de trabajo más grande, los fabricantes de precisión pueden acortar los ciclos de producción y eliminar las microfisuras que suelen producirse al procesar materiales de ingeniería avanzados. Esta armonización tecnológica responde directamente a la creciente complejidad estructural de las unidades de posicionamiento y los platos de sujeción de obleas (wafer chucks), así como a los crecientes requisitos industriales de posicionamiento cinemático submicrónico verificable.
Superposición cinemática e integración de procesos multiescenario
El diseño estructural de la ULTRASONIC 80 Precision utiliza una configuración cinemática integral que cuenta con un espacio de trabajo ampliado de 800 por 600 por 510 milímetros. La máquina admite piezas con un diámetro máximo de 800 milímetros, una altura de 400 milímetros y una capacidad de carga estructural de 350 kilogramos. Para lograr una producción eficiente, la arquitectura integra operaciones de fresado y rectificado asistidas por ultrasonidos dentro de una única configuración de material sin modificaciones, evitando los errores de alineación acumulativos causados por el traslado de piezas entre máquinas independientes.
La secuencia cinemática primaria cuenta con un husillo giratorio speedMASTER que opera a 20.000 revoluciones por minuto, conectado a un actuador inductivo con una interfaz de herramienta estándar HSK-63. Este actuador aplica una vibración axial de alta frecuencia sobre el movimiento giratorio estándar de la herramienta de corte, provocando un microcontacto pulsante entre el filo de diamante y el material de la pieza. Este contacto de alta frecuencia reduce las fuerzas alternas del proceso, controla el astillado de la superficie y optimiza el lavado de partículas dentro de la zona de corte activa, lo que duplica la vida útil de la herramienta al procesar sustratos duros y frágiles como la vitrocerámica Zerodur, el carburo de silicio y los carburos cementados. El posicionamiento simultáneo en cinco ejes se mantiene gracias a una mesa giratoria inclinable rígida con un rango de oscilación angular que va de -35 grados a +110 grados, complementada por un eje C de accionamiento directo que se mueve a 300 revoluciones por minuto para ejecutar rutinas continuas de rectificado axial.
Rigidez estructural y precisión bajo control térmico
Mantener la alineación mecánica bajo cargas de procesamiento dinámicas requiere un amortiguamiento estructural rígido y circuitos continuos de disipación térmica. El armazón físico del sistema está construido a partir de una pesada bancada de fundición monolítica y geometrías de guías de ejes transversales más anchas, diseñadas para aislar las vibraciones estructurales. Esta robusta configuración garantiza una precisión de posicionamiento estándar certificada inferior a 5 micrómetros, junto con un parámetro de prueba de circularidad geométrica calibrado en 6 micrómetros.
La estabilización térmica se mantiene mediante una red inteligente de refrigeración de circuito cerrado que aísla los subensamblajes generadores de calor de los componentes de fundición estructurales. Esta arquitectura hace circular fluido a temperatura controlada a través de los carros de guía lineal internos, los conjuntos de tuercas de husillo de bolas, los cojinetes de la mesa giratoria y la carcasa del husillo principal. Minimizar la expansión térmica localizada evita las desviaciones geométricas durante las operaciones de ciclo largo en sustratos ópticos sensibles a la temperatura y componentes estructurales de semiconductores.
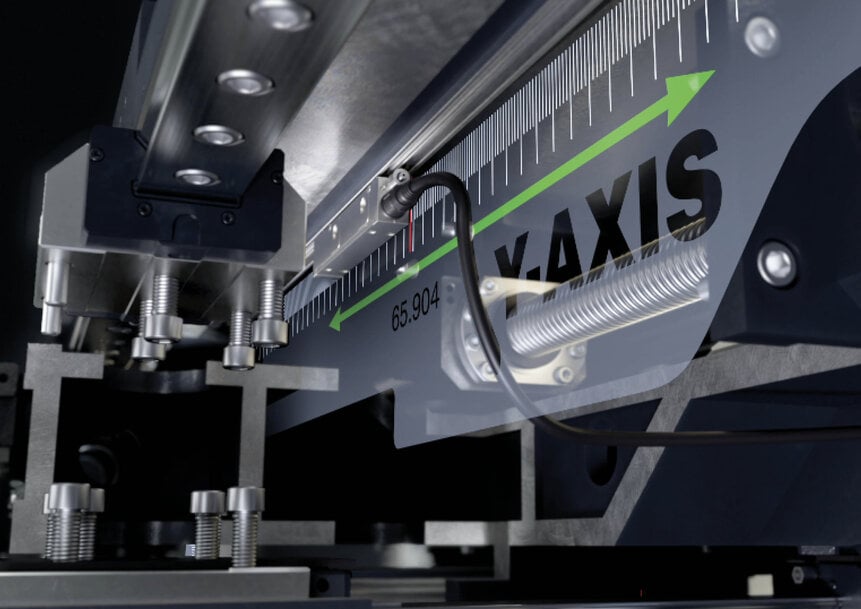
Guías lineales anchas con sistemas de refrigeración de precisión garantizan la alta precisión de posicionamiento de la DMG MORI ULTRASONIC 80 Precision.
Transformación automatizada del ciclo de vida y redes digitalizadas
La transición hacia flujos de trabajo de fábrica automatizados altera el perfil de capacidad y la utilización estructural del sistema en la planta de producción. La máquina incorpora un almacén cambiador de herramientas estándar de 60 posiciones, ampliable a una configuración de 120 posiciones para admitir secuencias complejas de fresado, taladrado y rectificado multietapa sin la intervención manual del operario. Los ciclos de trabajo operativos pueden escalarse a través de interfaces de automatización integradas, adaptando la máquina para trabajar con robótica articulada de manipulación de piezas como las redes Robo2Go Milling y MATRIS, o carruseles modulares de cambio de palets que incluyen las plataformas PH 150 y PH Cell 300.
El entorno digital está estructurado en torno al panel de control ERGOline X que ejecuta una arquitectura de software CELOS X en un procesador de control numérico Siemens SINUMERIK ONE. Esta configuración permite una integración total en redes industriales automatizadas, utilizando ciclos tecnológicos especializados que modulan automáticamente el avance y las amplitudes ultrasónicas en función de las respuestas de carga del husillo en tiempo real. Para respaldar una fabricación eficiente en el uso de recursos, la plataforma cuenta con un marco operativo especializado GREENMODE que reduce el consumo energético total del sistema en más de un 20 por ciento en comparación con los equipos de procesamiento más antiguos, cumpliendo con los criterios estructurales para una infraestructura industrial sostenible.
Contexto adicional:
Esta sección detalla las especificaciones técnicas y el análisis comparativo de la competencia que no se incluyeron en el anuncio original del producto
El lanzamiento de la DMG MORI ULTRASONIC 80 Precision introduce un punto de referencia tecnológico diferenciado en el mercado del procesamiento multieje de materiales avanzados, donde el mecanizado de cerámicas técnicas complejas ha requerido tradicionalmente un rectificado de coordenadas manual y lento, o adaptaciones especializadas de portaherramientas ultrasónicos integrados a posteriori en centros de fresado estándar. Dentro de la categoría de mecanizado ultrasónico de cinco ejes de alta capacidad, el sistema compite directamente con plataformas avanzadas de alta precisión de otros fabricantes de máquinas-herramienta, incluidos los centros especializados en el mecanizado de cerámica técnica de Makino y las fresadoras universales de ultraprecisión de Hermle.
Cuando se evalúa frente a las plataformas tradicionales de mecanizado de cinco ejes de ultraprecisión, como la Hermle C 32 U o la Makino V33i, la ULTRASONIC 80 Precision establece un perfil mecánico de arranque de material totalmente diferente para las cerámicas avanzadas. Mientras que la Hermle C 32 U proporciona una precisión posicional excepcional y estructuras de pórtico rígidas para aceros de fresado estándar y superaleaciones, carece de un sistema de actuador ultrasónico inductivo integrado en su línea de husillo estándar. El mecanizado de materiales duros y frágiles como el carburo de silicio en una fresadora convencional de alta velocidad sin fuerzas de vibración axial de alta frecuencia obliga a las herramientas de corte a arar continuamente a través del sustrato. Este enfoque convencional aumenta el desgaste de la herramienta hasta en un 200 por ciento y genera importantes microfisuras a lo largo de las zonas periféricas de los componentes frágiles.
En el mercado internacional más amplio, la competencia especializada incluye los centros de mecanizado vertical de ultraprecisión de Makino, que optimizan la precisión mediante estructuras de alta rigidez y guías de motores lineales submicrónicos. Sin embargo, estos sistemas suelen depender de ciclos de rectificado convencional de velocidad extremadamente alta (hasta 40.000 revoluciones por minuto) para desgastar lentamente los materiales avanzados. La ULTRASONIC 80 Precision contrarresta esto mediante su modelo híbrido de integración de procesos, que combina velocidades de rotación de 20.000 revoluciones por minuto con una superposición axial de alta frecuencia a través del actuador HSK-63. Esta combinación cinemática reduce las fuerzas mecánicas globales del proceso, lo que permite a la máquina alcanzar tasas de arranque de material más elevadas que los equipos sin ultrasonidos, manteniendo al mismo tiempo idénticas tolerancias geométricas.
Además, al comparar la máquina con su predecesora más pequeña, la ULTRASONIC 60 Precision, se evidencia cómo el escalado estructural a un espacio de 800 por 600 por 510 milímetros cambia sus aplicaciones objetivo. Mientras que la serie 60, más pequeña, se limita a implantes dentales compactos y componentes ópticos menores, la serie 80 amplía el flujo de trabajo a platos de sujeción de obleas de semiconductores a gran escala y elementos de soporte para espejos astronómicos de hasta 350 kilogramos. Al integrar redes automatizadas de manipulación robótica directamente en el lazo de control abierto de CELOS X y Siemens SINUMERIK ONE, la máquina garantiza que los ajustes en tiempo real de los puntos físicos de contacto de la herramienta se produzcan con una latencia mínima, estableciendo un estándar de producción repetible para componentes cerámicos estructurales avanzados.
Editado por Natania Lyngdoh, editora de Induportals, con asistencia de IA.
www.dmgmori.com
DMG MORI lanza el centro de mecanizado de precisión ULTRASONIC 80 para responder a las exigencias cambiantes de los sectores industriales avanzados. Esta implementación establece una base de mecanizado cinético de alta frecuencia e integrado para componentes técnicos, diseñada para optimizar las tasas de arranque de material, la integridad estructural de las piezas y la versatilidad del equipo dentro de la cadena de suministro digital global.
La estandarización continua de los métodos de mecanizado multieje repercute directamente en el ecosistema de datos de la automoción y en las cadenas de suministro locales de los sectores de los semiconductores y la industria aeroespacial. Al expandir una arquitectura uniforme de husillo asistido por ultrasonidos a un área de trabajo más grande, los fabricantes de precisión pueden acortar los ciclos de producción y eliminar las microfisuras que suelen producirse al procesar materiales de ingeniería avanzados. Esta armonización tecnológica responde directamente a la creciente complejidad estructural de las unidades de posicionamiento y los platos de sujeción de obleas (wafer chucks), así como a los crecientes requisitos industriales de posicionamiento cinemático submicrónico verificable.
Superposición cinemática e integración de procesos multiescenario
El diseño estructural de la ULTRASONIC 80 Precision utiliza una configuración cinemática integral que cuenta con un espacio de trabajo ampliado de 800 por 600 por 510 milímetros. La máquina admite piezas con un diámetro máximo de 800 milímetros, una altura de 400 milímetros y una capacidad de carga estructural de 350 kilogramos. Para lograr una producción eficiente, la arquitectura integra operaciones de fresado y rectificado asistidas por ultrasonidos dentro de una única configuración de material sin modificaciones, evitando los errores de alineación acumulativos causados por el traslado de piezas entre máquinas independientes.
La secuencia cinemática primaria cuenta con un husillo giratorio speedMASTER que opera a 20.000 revoluciones por minuto, conectado a un actuador inductivo con una interfaz de herramienta estándar HSK-63. Este actuador aplica una vibración axial de alta frecuencia sobre el movimiento giratorio estándar de la herramienta de corte, provocando un microcontacto pulsante entre el filo de diamante y el material de la pieza. Este contacto de alta frecuencia reduce las fuerzas alternas del proceso, controla el astillado de la superficie y optimiza el lavado de partículas dentro de la zona de corte activa, lo que duplica la vida útil de la herramienta al procesar sustratos duros y frágiles como la vitrocerámica Zerodur, el carburo de silicio y los carburos cementados. El posicionamiento simultáneo en cinco ejes se mantiene gracias a una mesa giratoria inclinable rígida con un rango de oscilación angular que va de -35 grados a +110 grados, complementada por un eje C de accionamiento directo que se mueve a 300 revoluciones por minuto para ejecutar rutinas continuas de rectificado axial.
Rigidez estructural y precisión bajo control térmico
Mantener la alineación mecánica bajo cargas de procesamiento dinámicas requiere un amortiguamiento estructural rígido y circuitos continuos de disipación térmica. El armazón físico del sistema está construido a partir de una pesada bancada de fundición monolítica y geometrías de guías de ejes transversales más anchas, diseñadas para aislar las vibraciones estructurales. Esta robusta configuración garantiza una precisión de posicionamiento estándar certificada inferior a 5 micrómetros, junto con un parámetro de prueba de circularidad geométrica calibrado en 6 micrómetros.
La estabilización térmica se mantiene mediante una red inteligente de refrigeración de circuito cerrado que aísla los subensamblajes generadores de calor de los componentes de fundición estructurales. Esta arquitectura hace circular fluido a temperatura controlada a través de los carros de guía lineal internos, los conjuntos de tuercas de husillo de bolas, los cojinetes de la mesa giratoria y la carcasa del husillo principal. Minimizar la expansión térmica localizada evita las desviaciones geométricas durante las operaciones de ciclo largo en sustratos ópticos sensibles a la temperatura y componentes estructurales de semiconductores.
Guías lineales anchas con sistemas de refrigeración de precisión garantizan la alta precisión de posicionamiento de la DMG MORI ULTRASONIC 80 Precision.
Transformación automatizada del ciclo de vida y redes digitalizadas
La transición hacia flujos de trabajo de fábrica automatizados altera el perfil de capacidad y la utilización estructural del sistema en la planta de producción. La máquina incorpora un almacén cambiador de herramientas estándar de 60 posiciones, ampliable a una configuración de 120 posiciones para admitir secuencias complejas de fresado, taladrado y rectificado multietapa sin la intervención manual del operario. Los ciclos de trabajo operativos pueden escalarse a través de interfaces de automatización integradas, adaptando la máquina para trabajar con robótica articulada de manipulación de piezas como las redes Robo2Go Milling y MATRIS, o carruseles modulares de cambio de palets que incluyen las plataformas PH 150 y PH Cell 300.
El entorno digital está estructurado en torno al panel de control ERGOline X que ejecuta una arquitectura de software CELOS X en un procesador de control numérico Siemens SINUMERIK ONE. Esta configuración permite una integración total en redes industriales automatizadas, utilizando ciclos tecnológicos especializados que modulan automáticamente el avance y las amplitudes ultrasónicas en función de las respuestas de carga del husillo en tiempo real. Para respaldar una fabricación eficiente en el uso de recursos, la plataforma cuenta con un marco operativo especializado GREENMODE que reduce el consumo energético total del sistema en más de un 20 por ciento en comparación con los equipos de procesamiento más antiguos, cumpliendo con los criterios estructurales para una infraestructura industrial sostenible.
Contexto adicional:
Esta sección detalla las especificaciones técnicas y el análisis comparativo de la competencia que no se incluyeron en el anuncio original del producto
El lanzamiento de la DMG MORI ULTRASONIC 80 Precision introduce un punto de referencia tecnológico diferenciado en el mercado del procesamiento multieje de materiales avanzados, donde el mecanizado de cerámicas técnicas complejas ha requerido tradicionalmente un rectificado de coordenadas manual y lento, o adaptaciones especializadas de portaherramientas ultrasónicos integrados a posteriori en centros de fresado estándar. Dentro de la categoría de mecanizado ultrasónico de cinco ejes de alta capacidad, el sistema compite directamente con plataformas avanzadas de alta precisión de otros fabricantes de máquinas-herramienta, incluidos los centros especializados en el mecanizado de cerámica técnica de Makino y las fresadoras universales de ultraprecisión de Hermle.
Cuando se evalúa frente a las plataformas tradicionales de mecanizado de cinco ejes de ultraprecisión, como la Hermle C 32 U o la Makino V33i, la ULTRASONIC 80 Precision establece un perfil mecánico de arranque de material totalmente diferente para las cerámicas avanzadas. Mientras que la Hermle C 32 U proporciona una precisión posicional excepcional y estructuras de pórtico rígidas para aceros de fresado estándar y superaleaciones, carece de un sistema de actuador ultrasónico inductivo integrado en su línea de husillo estándar. El mecanizado de materiales duros y frágiles como el carburo de silicio en una fresadora convencional de alta velocidad sin fuerzas de vibración axial de alta frecuencia obliga a las herramientas de corte a arar continuamente a través del sustrato. Este enfoque convencional aumenta el desgaste de la herramienta hasta en un 200 por ciento y genera importantes microfisuras a lo largo de las zonas periféricas de los componentes frágiles.
En el mercado internacional más amplio, la competencia especializada incluye los centros de mecanizado vertical de ultraprecisión de Makino, que optimizan la precisión mediante estructuras de alta rigidez y guías de motores lineales submicrónicos. Sin embargo, estos sistemas suelen depender de ciclos de rectificado convencional de velocidad extremadamente alta (hasta 40.000 revoluciones por minuto) para desgastar lentamente los materiales avanzados. La ULTRASONIC 80 Precision contrarresta esto mediante su modelo híbrido de integración de procesos, que combina velocidades de rotación de 20.000 revoluciones por minuto con una superposición axial de alta frecuencia a través del actuador HSK-63. Esta combinación cinemática reduce las fuerzas mecánicas globales del proceso, lo que permite a la máquina alcanzar tasas de arranque de material más elevadas que los equipos sin ultrasonidos, manteniendo al mismo tiempo idénticas tolerancias geométricas.
Además, al comparar la máquina con su predecesora más pequeña, la ULTRASONIC 60 Precision, se evidencia cómo el escalado estructural a un espacio de 800 por 600 por 510 milímetros cambia sus aplicaciones objetivo. Mientras que la serie 60, más pequeña, se limita a implantes dentales compactos y componentes ópticos menores, la serie 80 amplía el flujo de trabajo a platos de sujeción de obleas de semiconductores a gran escala y elementos de soporte para espejos astronómicos de hasta 350 kilogramos. Al integrar redes automatizadas de manipulación robótica directamente en el lazo de control abierto de CELOS X y Siemens SINUMERIK ONE, la máquina garantiza que los ajustes en tiempo real de los puntos físicos de contacto de la herramienta se produzcan con una latencia mínima, estableciendo un estándar de producción repetible para componentes cerámicos estructurales avanzados.
Editado por Natania Lyngdoh, editora de Induportals, con asistencia de IA.
www.dmgmori.com
