
metalworkingmag.es
21
'26
Written on Modified on
Fresado por copiado con plaquitas intercambiables en acabado y semiacabado
LMT Tools amplía la cartera de LMT Kieninger con la plaquita intercambiable WPR-AP para procesos de acabado rentables en matricería, moldes e ingeniería mecánica.
www.lmt-tools.com
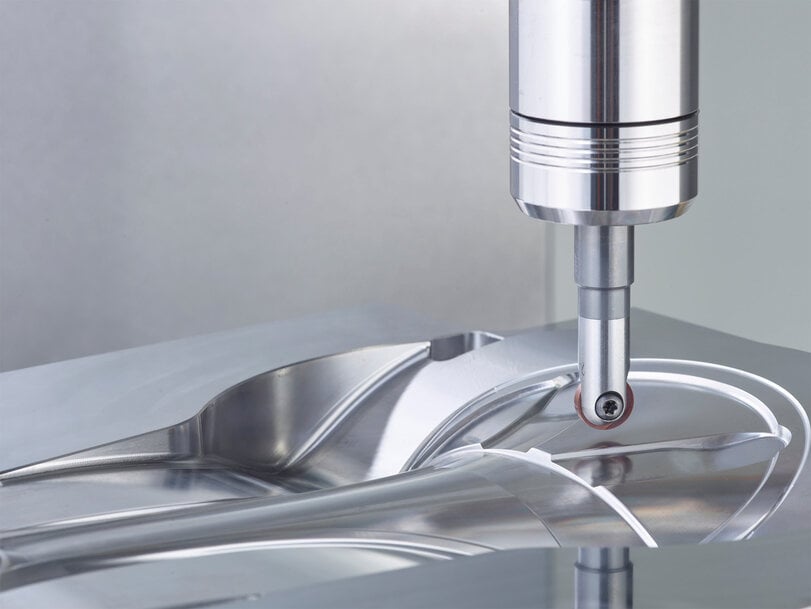
En el exigente mecanizado de superficies complejas de forma libre, las empresas de fabricación se enfrentan al reto de combinar altas calidades superficiales y estrechas tolerancias de forma con bajos costes de herramientas. Para sustituir las costosas fresas de mango de metal duro integral en el acabado y semiacabado dentro de la fabricación de moldes y matrices, la ingeniería mecánica general y la tecnología energética, LMT Kieninger, como parte del grupo LMT Tools, ha desarrollado la plaquita de fresado por copiado de punta esférica WPR-AP dentro de la familia CopyLine.
Requisitos del proceso en el fresado por copiado de materiales endurecidos
El acabado y semiacabado de contornos tridimensionales requieren herramientas con una alta precisión de concentricidad y de cambio, así como resistencia al desgaste térmico y mecánico. Clásicamente, para estas aplicaciones se utilizan fresas esféricas de metal duro integral, ya que ofrecen una gran rigidez y precisión. Sin embargo, al mecanizar materiales que generan un gran desgaste —especialmente aceros endurecidos o aleaciones resistentes a altas temperaturas—, el cambio completo de la herramienta, junto con el complejo reafiliado y recubrimiento de las fresas de metal duro integral, provoca elevados costes de herramientas y de preparación.
Los sistemas modulares de fresado por copiado con plaquitas intercambiables reducen la necesidad de metal duro a la zona de corte real y permiten un cambio rápido del filo directamente en la máquina herramienta. No obstante, un requisito previo para sustituir de forma fiable las herramientas de metal duro integral es contar con una geometría de filo y una combinación de sustrato y recubrimiento que soporten las altas presiones y temperaturas de corte propias del mecanizado duro y de precisión, sin que las desviaciones de la herramienta comprometan la precisión dimensional.
Arquitectura del material de corte e integración del sistema de la WPR-AP
La plaquita de fresado por copiado de punta esférica WPR-AP diseñada por LMT Kieninger responde a estas exigencias mediante la interacción de una macrogeometría y microgeometría adaptadas, un sustrato específico de metal duro y un recubrimiento multicapa de alto rendimiento. La base es la calidad de material de corte de nuevo desarrollo LCHK05M, diseñada para lograr un equilibrio entre la tenacidad a la fractura y la dureza en caliente. El sustrato se complementa con el recubrimiento Nanomold Red³, que incrementa el efecto de barrera térmica y minimiza el desgaste abrasivo de incidencia a altas velocidades de corte.
Gracias a este diseño técnico del material, la plaquita intercambiable alcanza una vida útil un 30 por ciento más larga en comparación con las versiones anteriores, garantizando al mismo tiempo la calidad superficial requerida en la pieza de trabajo. La plaquita cubre la gama de diámetros de 10 mm a 32 mm y está especificada para un amplio espectro de materiales. Además de aceros aleados y no aleados, así como fundición de acero, esto incluye materiales resistentes a altas temperaturas y aceros endurecidos hasta una dureza de 60 HRC.
Para su integración mecánica en entornos de fabricación existentes, la WPR-AP está diseñada para ser totalmente retrocompatible con los sistemas de portaherramientas existentes de LMT Kieninger. Las plantas de producción pueden utilizar la plaquita sin necesidad de realizar nuevas inversiones en fijaciones sobre los portaherramientas roscados existentes, portaherramientas de acero o portaherramientas de metal duro integral con amortiguación de vibraciones, adaptando la rigidez del sistema completo a la longitud de voladizo y a la tarea de mecanizado correspondientes.
Rentabilidad y campos de aplicación industrial
En la práctica, el sistema de herramientas está orientado al semiacabado cercano al contorno final y al acabado definitivo de cavidades, estampas, componentes de turbinas y piezas exigentes de ingeniería mecánica. Jens Slaby, director de la línea de productos de fresado intercambiable en LMT Tools, explica el posicionamiento técnico: «Con la WPR-AP ofrecemos a nuestros clientes una solución universal de alto rendimiento para el acabado y semiacabado, con la que pueden aumentar su productividad y reducir sus costes de herramientas. Allí donde se requiere precisión, seguridad del proceso y rentabilidad, la nueva plaquita de fresado por copiado de punta esférica demuestra sus puntos fuertes».
Mediante el cambio directo en el portaherramientas de la plaquita esférica de copiado de dos filos, se eliminan los ciclos logísticos habituales en las herramientas de metal duro integral para el reacondicionamiento de herramientas, mientras que el cuerpo portaherramientas puede permanecer de forma continua en el husillo de la máquina.
Contexto adicional:
Esta sección detalla las especificaciones técnicas y una comparativa competitiva que no estaban incluidas en el anuncio original del producto.
Según la clasificación ISO 513 para materiales de mecanizado, el campo de aplicación de la WPR-AP se extiende a través de los grupos principales ISO P (acero y fundición de acero) e ISO S (superaleaciones resistentes a altas temperaturas a base de níquel, cobalto o titanio) hasta ISO H (aceros endurecidos hasta 60 HRC). Especialmente en el grupo ISO H, durante el fresado por copiado se producen cargas alternas extremas debido al corte interrumpido y a la variación de la velocidad de corte efectiva a lo largo del contorno esférico (desde cero en el centro hasta el máximo en el diámetro exterior). Los recubrimientos de nanocupas PVD, como el sistema Nanomold empleado, previenen en estas condiciones la formación de grietas en peine y retrasan el desgaste por cráter.
En la comparación entre las fresas esféricas de metal duro integral y las fresas modulares de punta esférica con plaquitas intercambiables en la gama de diámetros de 10 mm a 32 mm, se aplican criterios de diferenciación específicos en la tecnología de fabricación:
Las fresas de mango de metal duro integral suelen presentar de 4 a 8 filos y alcanzan un error de concentricidad total inferior a un rango de entre 0,003 mm y 0,005 mm, lo que permite avances por diente muy elevados con una rugosidad mínima. Sin embargo, a partir de un diámetro de entre 12 mm y 16 mm, los costes de material para la barra maciza de metal duro aumentan de forma desproporcionada.
Los sistemas esféricos de inserción con una plaquita intercambiable rectificada de precisión disponen por diseño de dos filos efectivos. La precisión de repetición en el asiento de la plaquita de las fresas de copiado de alta precisión se sitúa típicamente en el rango de más/menos 0,005 mm a 0,010 mm. Al eliminarse el mango de metal duro, los costes por filo de corte en el rango de diámetros medios (de 16 mm a 32 mm) se reducen por regla general entre un 30 y un 50 por ciento frente a las herramientas de metal duro integral sin recubrir o reafiliadas.
En el segmento de mercado de las fresas de copiado esféricas de alta precisión con plaquitas de inserción de dos filos, el sistema CopyLine de LMT Kieninger compite con sistemas de herramientas consolidados como la serie BallPlus de Fraisa, las series Multi-Master y HeliBall de Iscar, así como los sistemas CoroMill 216F de Sandvik Coromant. Mientras que los sistemas con cabezales intercambiables (como Iscar Multi-Master) apuestan sobre todo por un elevado número de dientes en el rango de diámetros pequeños de 8 mm a 25 mm, las plaquitas de inserción fijadas por ajuste de forma como la WPR-AP de LMT Kieninger abordan específicamente la alta capacidad de carga radial y la precisión de salto axial en cavidades profundas de hasta 32 mm de diámetro en la fabricación de grandes herramientas y moldes.
Editado por Sucithra Mani, redactora de Induportals – adaptado por IA.
www.lmt-tools.com
