
metalworkingmag.es
18
'26
Written on Modified on
Mandrinado Fino de Precisión para Diámetros Pequeños en la Fabricación de Gran Volumen
MAPAL presenta un mecanismo de mandrinado fino de un solo tornillo que transfiere la tecnología de cono trasero fijo al rango de 10 a 19 mm de diámetro.
mapal.com
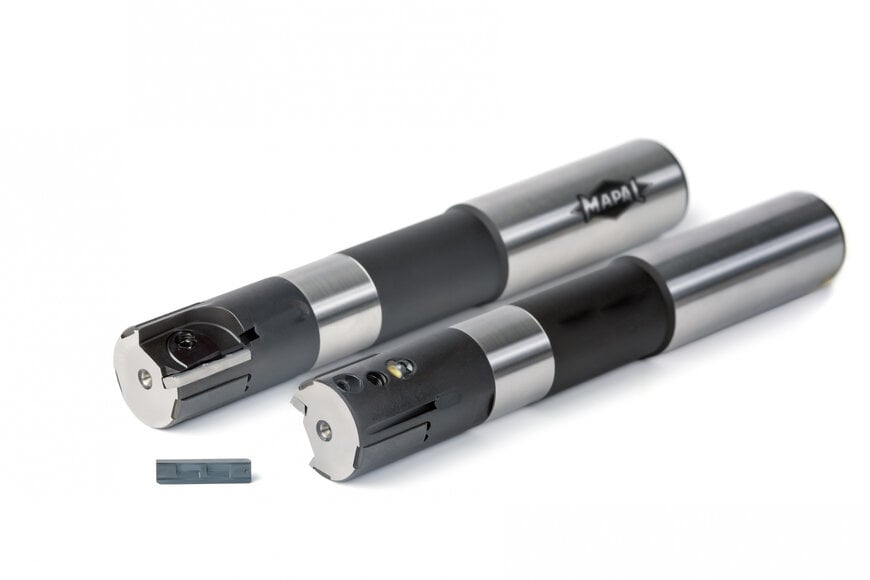
MAPAL ha desarrollado una arquitectura de ajuste de un solo tornillo para el mecanizado de acabado de diámetros interiores de entre 10 y 19 mm, abordando los tiempos de ciclo y la complejidad de reglaje en los sectores de automoción de alta precisión, transmisiones e ingeniería mecánica general. La configuración de la herramienta traslada los principios consolidados de los cartuchos para grandes diámetros a espacios internos reducidos, donde el ajuste manual requería tradicionalmente una calibración de doble tornillo.
Arquitectura de calibración de un solo tornillo para geometrías de orificio compactas
Las herramientas tradicionales de mandrinado de acabado dependen de tornillos de ajuste independientes para fijar por separado el diámetro del filo y la conicidad posterior (back taper). Si bien este esquema estándar de doble elemento alcanza tolerancias dimensionales estrechas, su calibración exige gran pericia por parte del operario y repetidos ciclos de medición en dispositivos de preajuste externos. El sistema EasyAdjust eliminó el ajuste manual de la conicidad en diámetros a partir de 20 mm al incorporar una conicidad posterior fija directamente en un cartucho intercambiable, dejando únicamente el ajuste del diámetro en manos del operario. En 2026, se resolvieron las restricciones de ingeniería vinculadas a la masa del cuerpo de la herramienta, la rigidez del alojamiento y el espacio de sujeción para trasladar este método de tornillo único al rango de 10 a 19 mm.
Mecánica del asiento de la plaquita y estabilidad de amarre
Reducir el ajuste de un solo punto a dimensiones interiores pequeñas requiere una coordinación precisa entre la geometría del asiento de la plaquita y las fuerzas de retención. El diseño de la herramienta integra una plaquita intercambiable específica con una cara de contacto definida que acopla directamente con una mordaza de sujeción a juego. Esta geometría crea una interfaz de bloqueo positivo que orienta el desplazamiento del reglaje estrictamente a lo largo del eje radial calibrado. Bajo cargas de corte dinámicas, el sistema de amarre mantiene una fijación rígida, lo que elimina el desplazamiento posicional y preserva la orientación de la conicidad posterior en diversos materiales de trabajo.
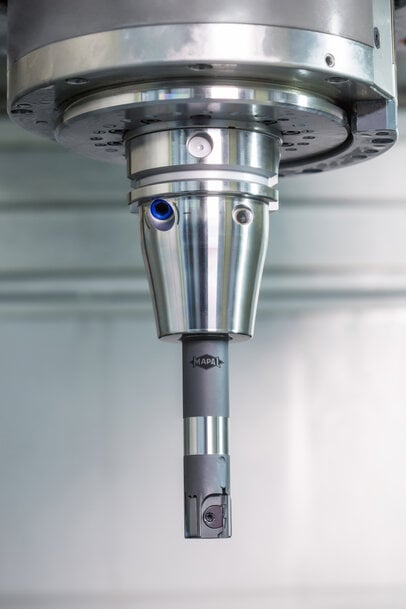
Precisión en el componente: el sistema EA-Performance permite un mandrinado de acabado micrométrico con una alta fiabilidad del proceso, lo que lo hace ideal para orificios exigentes de ajuste y rodamientos en el rango de diámetros de 10 a 19 mm. ©MAPAL
Parámetros de aplicación y control de calidad en mecanizado en serie
El sistema está orientado a perfiles de orificios de alta precisión que exigen una estricta redondez, cilindricidad y acabado superficial, tales como alojamientos de rodamientos y ajustes de precisión en carcasas de transmisión, cilindros de motor, cigüeñales y árboles de levas. El ajuste micrométrico mediante un único elemento de accionamiento reduce los tiempos muertos de preajuste y elimina los errores geométricos derivados del reglaje. Los ensayos en centros pioneros de producción en serie señalan menores tasas de piezas defectuosas y una repetibilidad dimensional constante en lotes de producción de gran volumen.
Contexto adicional
Esta sección detalla especificaciones técnicas y análisis comparativos de la competencia no incluidos en el anuncio original del producto.
El mandrinado de acabado en el rango de 10 a 19 mm de diámetro cuenta con una amplia oferta de cabezales modulares microrregulables de fabricantes como Wohlhaupter y Big Kaiser. Las soluciones convencionales en esta categoría, tales como los cabezales de mandrinar digitales Wohlhaupter Balance o la serie Big Kaiser EWN, suelen ajustar el diámetro mediante un nonio o un mecanismo de lectura digital que acciona una corredera, lo que exige verificar de forma manual e independiente el ángulo de corte o depender de asientos de plaquita estándar ISO. El diseño de un solo tornillo de MAPAL se distingue por integrar una conicidad posterior fija directamente en la mecánica del asiento de fijación, priorizando un preajuste mecánico rápido sin puntos de reglaje secundarios.
Editado por Evgeny Churilov, Induportals Media - Adaptado por IA.
www.mapal.com
