
metalworkingmag.es
28
'26
Written on Modified on
Optimización del mecanizado de chaveteros en cajera ciega con fresas de cabezal intercambiable
Tungaloy Corporation presenta la fresa de cabezal intercambiable TungMeister VVFH, diseñada para consolidar el taladrado, el ranurado y el acabado periférico en una secuencia continua de mecanizado de ejes.
tungaloy.com
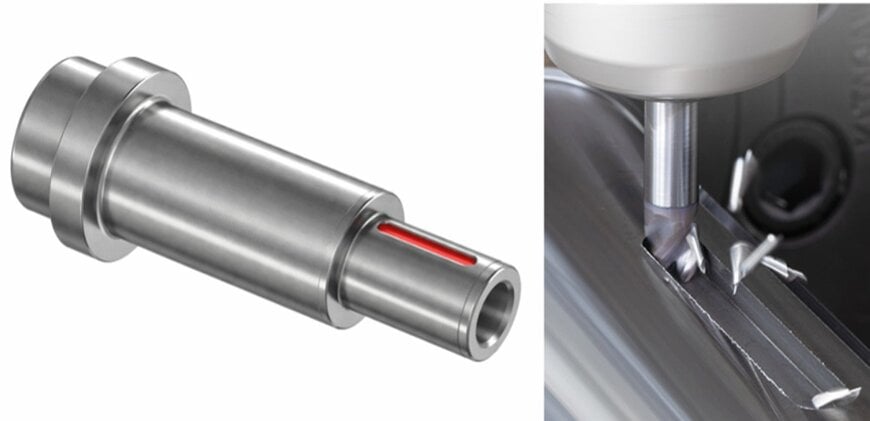
Desarrollada para la fabricación de transmisiones mecánicas en los sectores de automoción, aeroespacial, maquinaria pesada y sistemas de tracción para vehículos eléctricos, esta herramienta resuelve los cuellos de botella mecánicos que presenta la producción de chaveteros en cajera ciega. El cabezal de fresado combina una geometría de corte central para taladrado con capacidad para ranurado lateral y fresado en escuadra para acabado, todo ello integrado en una plataforma de herramientas modular.
Limitaciones cinemáticas en la producción de chaveteros ciegos
El mecanizado de chaveteros en cajera ciega sobre ejes de rotación implica compromisos rigurosos en la trayectoria de la herramienta. Debido a que las cajeras ciegas impiden la entrada lateral de la herramienta desde el contorno exterior de la pieza, los mecanizadores recurren habitualmente a tres métodos de proceso independientes, cada uno con penalizaciones operativas:
En primer lugar, el mecanizado en rampa helicoidal o lineal con una fresa cilíndrica estándar evita los cambios de herramienta, pero exige amplias distancias de aproximación. En geometrías de chavetero profundas, la prolongación de la trayectoria en rampa incrementa los tiempos de ciclo y somete los filos de corte a vectores de fuerza axial y radial variables.
En segundo lugar, el fresado intermitente por pasadas poco profundas con profundidades de corte axial reducidas mitiga las cargas mecánicas, pero multiplica el número de pasadas. Este enfoque incrementa la duración del ciclo de trabajo y acelera el desgaste irregular del filo de corte.
En tercer lugar, el taladrado de un agujero previo seguido de un ranurado de desbaste y un acabado periférico aísla cada tarea mecánica. No obstante, este método exige emplear dos o tres herramientas de corte independientes, ocupar estaciones dedicadas en el tambor portaherramientas, disponer de portaherramientas motorizados en tornos CNC y realizar frecuentes cambios de herramienta. En tornos con espacio restringido o en entornos de alta variabilidad de piezas, las brocas dedicadas a agujeros guía aumentan los costes de gestión de herramientas y los tiempos de ajuste inicial.
Geometría integrada para operaciones multidireccionales
El sistema TungMeister VVFH combina tres características mecánicas para enlazar el avance vertical en inmersión con el fresado lateral sometido a elevadas cargas de corte:
- Tres filos con corte al centro: La geometría de corte incorpora tres labios con filos convergentes en el centro de la herramienta. Durante la penetración vertical en el eje Z, los tres filos entran en contacto con el material de forma simultánea. Esto distribuye uniformemente las fuerzas axiales de corte por todo el perfil de la herramienta, previene el bloqueo del centro y garantiza una entrada equilibrada en material macizo sin necesidad de un agujero previo guía.
- Mayor capacidad en el canal de viruta: La penetración vertical directa en material macizo limita la evacuación de virutas debido a que las paredes circundantes de la pieza restringen la zona de corte. El cabezal VVFH incorpora canales de viruta profundos que ofrecen un 150 por ciento del volumen respecto al diseño de fresas convencionales. Esta capacidad evita la acumulación de virutas durante la penetración axial directa y suprime el riesgo de remecanizado de virutas durante las pasadas laterales posteriores a ranura llena.
- Geometría de hélice variable: La transición de una penetración vertical a un ranurado con acoplamiento radial del 100 por cien genera elevadas fuerzas radiales e intermitencia en el corte. El ángulo de hélice variable interrumpe los ciclos de vibración armónica, amortiguando las vibraciones y estabilizando la rectitud y calidad superficial de las paredes laterales durante el mecanizado a ranura completa.
Configuraciones de mango y rigidez estructural
El uso de cabezales de fresado multidireccionales requiere un control estricto de la flexión producida por los vectores de fuerza radial durante las pasadas a ranura llena y las pasadas de acabado. Existen dos arquitecturas de mango que optimizan el comportamiento dinámico del conjunto:
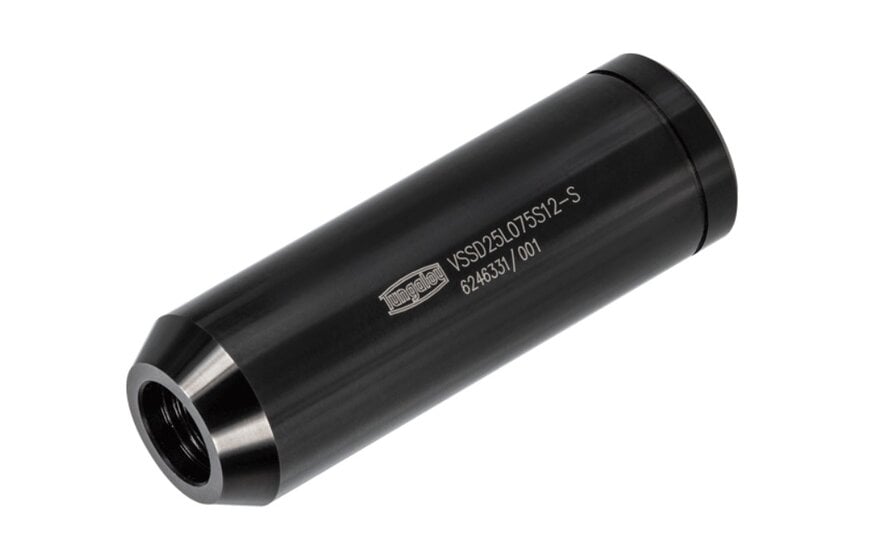
- Mangos de alta rigidez VSSD: Fabricados con un diámetro de cuerpo superior a la rosca de acoplamiento del cabezal, este diseño resiste los momentos flectores causados por las elevadas presiones radiales de corte. En ensayos internos de ranurado, el mango VSSD mantuvo un mecanizado libre de vibraciones con una profundidad de corte axial de hasta el triple en comparación con fresas de metal duro integral de referencia.
- Mangos con cono integrado para pinza ER (VER): Concebidos para estaciones de herramientas motorizadas en tornos CNC, tornos automáticos de cabezal móvil y centros multitarea, esta configuración integra la geometría cónica de montaje directamente para pinzas de tamaño ER11 a ER25. Al prescindir de prolongaciones y adaptadores intermedios, se reduce el voladizo total del conjunto portaherramientas, lo que maximiza la rigidez estática y dinámica en espacios reducidos de la máquina.
Aplicaciones en entornos de producción industrial
Los datos de producción documentados en diversos sectores de la construcción mecánica acreditan reducciones de ciclo y una mayor estabilidad ante el desgaste:
En el mecanizado del eje de un motor para vehículos eléctricos fabricado en acero aleado SCM440 (27 a 35 HRC), con un chavetero de 10 mm de ancho, 400 mm de longitud y 4,5 mm de profundidad de corte, la sustitución de una fresa de acero rápido (HSS) de 8 mm por un cabezal VVFH de 8 mm en calidad de metal duro AH715 montado sobre mango VSSD transformó el modo de fallo de la herramienta. Se eliminó la rotura repentina del filo, dando paso a un desgaste por desahogo progresivo y predecible. La producción aumentó de cinco a 30 piezas por cabezal, manteniendo una velocidad de corte constante de 23 metros por minuto y un avance de 45 milímetros por minuto.
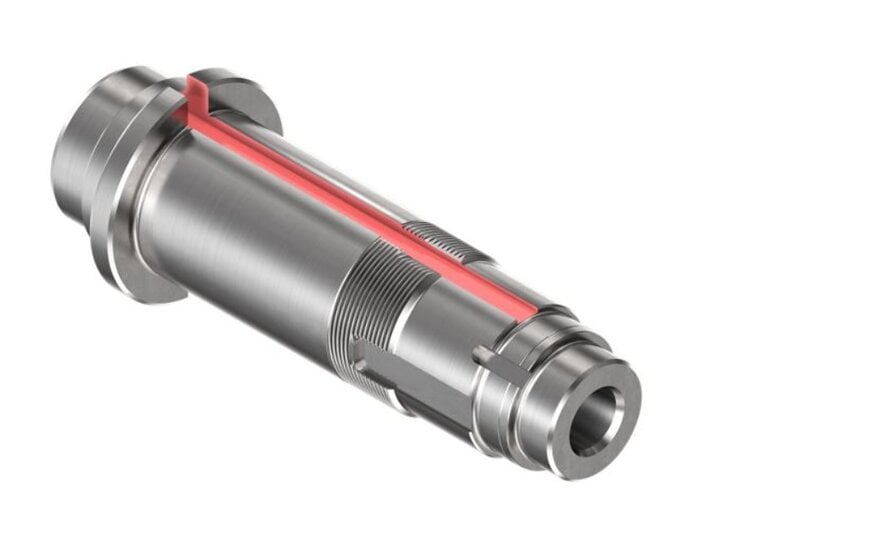
En una aplicación sobre ejes de transmisión mecanizados en aceros SCM420 y SCM430, se consolidaron tres operaciones independientes (taladrado de agujero guía con broca plana, ranurado de desbaste y acabado periférico) en solo dos fases operativas empleando un único cabezal VVFH de 10 mm. Con parámetros de corte de 60 metros por minuto en taladrado (avance por diente de 0,03 mm) y 100 metros por minuto en ranurado lateral (profundidad axial de 3,5 mm y avance por diente de 0,07 mm), el conjunto alcanzó una tasa de arranque de viruta de 23,4 centímetros cúbicos por minuto, reduciendo los tiempos muertos por cambio de herramienta.
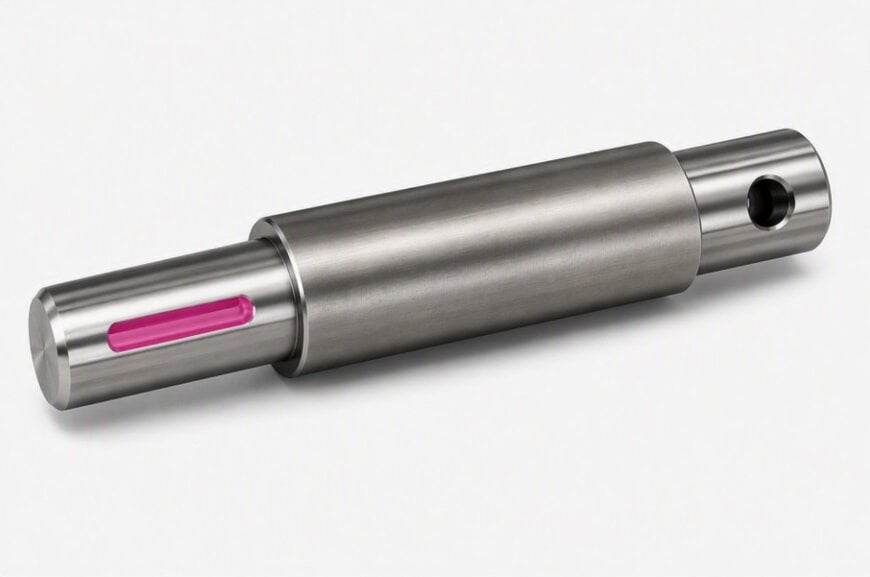
En el chavetero del eje de un motor diésel fabricado en acero al carbono S45C (8 mm de ancho, 5 mm de profundidad y 58 mm de longitud), la integración del taladrado y el ranurado en una sola operación sustituyó a un proceso de dos herramientas de un fabricante competidor. Al optimizar el avance por diente a 0,03 mm, la velocidad de avance lineal aumentó de 95 a 215 milímetros por minuto, incrementando la productividad de 126 a 160 piezas por cabezal y reduciendo el tiempo de mecanizado de 240 segundos a 75 segundos por componente.
Contexto adicional
Esta sección detalla las especificaciones técnicas y el análisis comparativo de la competencia no incluidos en el anuncio original del producto.
Los sistemas de fresado modular con cabezal de metal duro intercambiable se han consolidado como un elemento esencial dentro de los procesos de mecanizado eficiente, combinando la rigidez de las fresas enterizas de metal duro con la rapidez de cambio de las herramientas de plaquitas indexables. En el ámbito del mecanizado de chaveteros, existen plataformas comparables en el mercado como Iscar Multi-Master (destacando las líneas MM TS y los cabezales con corte al centro MM EC) y el sistema Seco Minimaster. La evaluación comparativa de estos sistemas modulares se basa en tres criterios técnicos: la rigidez de la unión roscada, la capacidad de penetración axial y la capacidad del canal de viruta en fresado a ranura completa.
Los datos de producción documentados en diversos sectores de la construcción mecánica acreditan reducciones de ciclo y una mayor estabilidad ante el desgaste:
En el mecanizado del eje de un motor para vehículos eléctricos fabricado en acero aleado SCM440 (27 a 35 HRC), con un chavetero de 10 mm de ancho, 400 mm de longitud y 4,5 mm de profundidad de corte, la sustitución de una fresa de acero rápido (HSS) de 8 mm por un cabezal VVFH de 8 mm en calidad de metal duro AH715 montado sobre mango VSSD transformó el modo de fallo de la herramienta. Se eliminó la rotura repentina del filo, dando paso a un desgaste por desahogo progresivo y predecible. La producción aumentó de cinco a 30 piezas por cabezal, manteniendo una velocidad de corte constante de 23 metros por minuto y un avance de 45 milímetros por minuto.
En una aplicación sobre ejes de transmisión mecanizados en aceros SCM420 y SCM430, se consolidaron tres operaciones independientes (taladrado de agujero guía con broca plana, ranurado de desbaste y acabado periférico) en solo dos fases operativas empleando un único cabezal VVFH de 10 mm. Con parámetros de corte de 60 metros por minuto en taladrado (avance por diente de 0,03 mm) y 100 metros por minuto en ranurado lateral (profundidad axial de 3,5 mm y avance por diente de 0,07 mm), el conjunto alcanzó una tasa de arranque de viruta de 23,4 centímetros cúbicos por minuto, reduciendo los tiempos muertos por cambio de herramienta.
En el chavetero del eje de un motor diésel fabricado en acero al carbono S45C (8 mm de ancho, 5 mm de profundidad y 58 mm de longitud), la integración del taladrado y el ranurado en una sola operación sustituyó a un proceso de dos herramientas de un fabricante competidor. Al optimizar el avance por diente a 0,03 mm, la velocidad de avance lineal aumentó de 95 a 215 milímetros por minuto, incrementando la productividad de 126 a 160 piezas por cabezal y reduciendo el tiempo de mecanizado de 240 segundos a 75 segundos por componente.
Contexto adicional
Esta sección detalla las especificaciones técnicas y el análisis comparativo de la competencia no incluidos en el anuncio original del producto.
Los sistemas de fresado modular con cabezal de metal duro intercambiable se han consolidado como un elemento esencial dentro de los procesos de mecanizado eficiente, combinando la rigidez de las fresas enterizas de metal duro con la rapidez de cambio de las herramientas de plaquitas indexables. En el ámbito del mecanizado de chaveteros, existen plataformas comparables en el mercado como Iscar Multi-Master (destacando las líneas MM TS y los cabezales con corte al centro MM EC) y el sistema Seco Minimaster. La evaluación comparativa de estos sistemas modulares se basa en tres criterios técnicos: la rigidez de la unión roscada, la capacidad de penetración axial y la capacidad del canal de viruta en fresado a ranura completa.
- Rigidez de la interfaz roscada: El sistema TungMeister de Tungaloy utiliza una conexión roscada de metal duro contra mango diseñada para absorber esfuerzos de flexión radial. En comparación, sistemas como Iscar Multi-Master utilizan uniones roscadas de metal duro integral con caras de contacto radial plano, mientras que Seco Minimaster recurre a una espiga roscada central con doble superficie de apoyo cónico-plano. El diseño reforzado del mango VSSD reduce la diferencia de rigidez estática existente entre las herramientas modulares y las fresas enterizas de metal duro.
- Transición de penetración axial a ranurado lateral: La mayoría de las fresas modulares de tres y cuatro labios de este segmento incorporan pasos asimétricos para suprimir vibraciones armónicas, pero solo variantes muy específicas disponen de filos con verdadero corte al centro aptos para taladrado vertical en el eje Z. Los cabezales convencionales de alto avance o escuadrado exigen programar rampas con ángulos entre 1 y 3 grados para evitar la zona muerta central. El cabezal VVFH incorpora filos de corte al centro en sus tres labios, permitiendo avances verticales de hasta 0,03 mm por diente en aceros al carbono y aleados sin necesidad de taladrado previo.
- Capacidad volumétrica de desalojo de viruta: En pasadas de ranurado completo a profundidades de 1xD, la vida útil de las herramientas modulares suele verse comprometida por la evacuación deficiente de viruta más que por el desgaste de flanco. Si bien los cabezales de dos labios (como las variantes de inmersión Seco Minimaster) disponen de un amplio espacio entre canales, restringen el avance de mesa admisible. Por el contrario, los cabezales convencionales de cuatro labios presentan canales de viruta reducidos que favorecen el atascamiento. El diseño de tres labios con un incremento del 150 por ciento en el volumen de canal proporciona un equilibrio operativo que permite avances de 0,03 a 0,07 mm por diente y un desalojo eficaz de la viruta sin requerir necesariamente aporte de taladrina a alta presión a través de la herramienta.
