
metalworkingmag.es
18
'26
Written on Modified on
Las fresas integrales de metal duro optimizan el mecanizado de titanio en aplicaciones aeroespaciales
Walter introduce geometrías de paso diferencial diseñadas para reducir las vibraciones durante operaciones de mecanizado con parámetros de corte elevados.
www.walter-tools.com
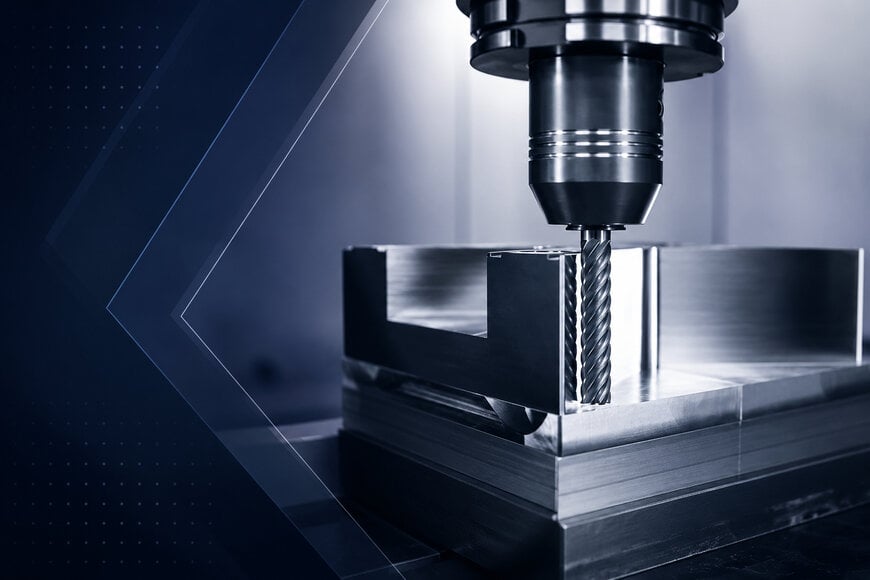
Walter ha anunciado la ampliación de su gama de fresas integrales de metal duro con la incorporación de una serie de herramientas especializadas diseñadas para optimizar las tasas de arranque de material en materiales difíciles de mecanizar. La nueva gama incorpora geometrías de corte avanzadas desarrolladas para soportar operaciones intensivas sobre aleaciones de titanio y aceros inoxidables utilizados en los sectores aeroespacial, médico y energético. Para garantizar un alto rendimiento en entornos de producción exigentes, las herramientas disponen de configuraciones de ranuras optimizadas capaces de trabajar de forma fiable incluso bajo elevadas cargas mecánicas.
Paso diferencial y geometría rompevirutas
El diseño de fresas integrales de metal duro de alto rendimiento requiere mecanismos específicos de estabilización para evitar vibraciones durante las operaciones de fresado dinámico. Gracias a una distribución precisa del paso diferencial entre los filos de corte, la geometría de la herramienta interrumpe las frecuencias armónicas generadas por el contacto continuo a alta velocidad con materiales especialmente tenaces. Esta configuración reduce los fenómenos de resonancia y garantiza una elevada estabilidad y una excelente calidad superficial, incluso con parámetros de corte exigentes.
Para adaptarse a diferentes estrategias de mecanizado, la gama incluye variantes especializadas de cinco y siete filos. Las versiones MC331 Advance sin rompevirutas están destinadas a operaciones de acabado que requieren la máxima calidad superficial, mientras que las variantes MC333 Advance con rompevirutas han sido desarrolladas para mejorar la evacuación de la viruta.
Al fragmentar las largas virutas de titanio en segmentos más pequeños, la geometría rompevirutas evita la formación de acumulaciones alrededor del portaherramientas y reduce la acumulación de calor en la zona de corte. Esta división limita las tensiones térmicas localizadas y contribuye a prevenir el desgaste prematuro de los filos de corte.
Microgeometrías multifi lo y optimización estructural de la herramienta
La microgeometría está disponible en diámetros métricos comprendidos entre 6 y 25 mm, lo que permite realizar operaciones complejas de fresado de cavidades y mecanizado de hombros. Gracias a la calidad universal WK40EA, las superficies de corte mantienen una elevada dureza en caliente y una excelente resistencia al desgaste químico durante el mecanizado de aleaciones de titanio como Ti6Al4V y aceros inoxidables austeníticos como el 316L. Las longitudes de corte, comprendidas entre dos y cinco veces el diámetro de la herramienta, permiten una distribución uniforme del desgaste a lo largo de los filos durante operaciones de fresado trocoidal profundo.
En operaciones de fresado dinámico con elevadas tasas de arranque de material, el núcleo rígido de la herramienta proporciona una alta rigidez torsional y reduce los efectos de flexión lateral. Esta estabilidad estructural permite que los pequeños radios de esquina mantengan tolerancias dimensionales estrictas sin provocar microastillados en los filos.
La estructura modular también permite múltiples ciclos de reacondicionamiento, reduciendo el consumo de herramientas a largo plazo. Para aplicaciones específicas, las herramientas pueden adaptarse mediante el servicio Walter Xpress para satisfacer requisitos de sujeción no estándar, mejorando así la eficiencia global del proceso de mecanizado.
Contexto técnico adicional (no incluido en el anuncio original del producto)
En el mercado de las fresas integrales de metal duro de alto rendimiento para la industria aeroespacial, esta nueva serie compite con líneas consolidadas como la serie Harvi de Kennametal o la familia Jabro de Seco Tools. Las comparaciones técnicas muestran que las fresas convencionales con paso uniforme tienden a generar vibraciones autoexcitadas durante el mecanizado de paredes de titanio, obligando a los operarios a reducir las velocidades de corte y los avances. La plataforma de Walter emplea, por el contrario, ángulos de hélice y pasos asimétricos para estabilizar las fuerzas de corte.
Esta configuración reduce las vibraciones del husillo y prolonga la vida útil de la herramienta incluso con grandes profundidades de corte axiales. Además, el desarrollo se basa en sustratos específicos diseñados para compensar la baja conductividad térmica de las superaleaciones resistentes al calor.
Sin embargo, para alcanzar tasas de arranque de material superiores al 90 % durante el fresado profundo de cavidades, es necesaria una integración precisa con modernos sistemas de refrigeración de alta presión a través del husillo. Un suministro insuficiente del fluido refrigerante en canales estrechos puede provocar recorte de viruta y choques térmicos localizados, reduciendo las ventajas en términos de vida útil frente a las fresas de plaquitas intercambiables equipadas con boquillas externas específicas para refrigeración.
Editado por Sucithra Mani, editora de Induportals – adaptado con ayuda de la IA.
www.walter-tools.com
